مقایسه فنی، زیستمحیطی و عملیاتی پیرولیز و زبالهسوزی برای امحای پسماندهای عفونی و تیز و برنده
مدیریت ایمن پسماندهای عفونی و تیز و برنده یکی از اجزای کلیدی نظام مدیریت پسماند مراکز درمانی، آزمایشگاهی و صنایع مرتبط با سلامت است. انتخاب فناوری امحاء باید علاوه بر توانایی غیرفعالسازی عوامل عفونی، بر اساس ترکیب واقعی پسماند، میزان رطوبت، سهم پلاستیک و مواد کلردار، وجود فلز و شیشه، کیفیت تفکیک از مبدا، نیازهای کنترل آلودگی هوا، پسماندهای ثانویه و قابلیت بهرهبرداری پایدار انجام شود. این مقاله دو فناوری حرارتی شامل زبالهسوزی مدرن ([1]Modern Incineration) و پیرولیز ([2]Pyrolysis) را برای مدیریت پسماندهای عفونی و تیز و برنده مقایسه میکند.
بر اساس منابع ارائهشده، پیرولیز از نظر تولید گاز سنتز و بازیابی انرژی دارای مزیت بالقوه است، اما عملکرد آن به یکنواختی، رطوبت، ترکیب و کیفیت خوراک وابستگی بالایی دارد. در مقابل، زبالهسوز مدرن دومرحلهای و بهویژه [3]Rotary Kiln در برابر تغییرات ترکیب خوراک انعطاف بیشتری دارد؛ هرچند برای کنترل ذرات، گازهای اسیدی، فلزات سنگین، دیوکسین و فوران نیازمند سیستم کامل کنترل آلودگی هوا است. در شرایط ضعف تفکیک از مبدا و ناهمگنی زیاد پسماند عفونی، منابع مقایسهای ارسالی زبالهسوز مدرن مجهز به [4]Air Pollution Control System را از نظر پایداری عملیاتی مقاومتر از پیرولیز ارزیابی میکنند. این نتیجه جایگزین اصلاح تفکیک از مبدا نیست و هر دو فناوری نیازمند [5]Feed Acceptance Criteria، حذف اقلام ممنوعه و پایش عملکرد هستند.
پسماندهای مراکز درمانی و بهداشتی ، بسته به منبع تولید، میتوانند شامل مواد عمومی، عفونی، پاتولوژیک، دارویی، شیمیایی، تیز و برنده و سایر گروههای خطرناک باشند. از دیدگاه مدیریت ریسک، یکی از مهمترین نقاط کنترل این زنجیره، تفکیک در محل تولید است؛ زیرا ورود پسماند عمومی به جریان خطرناک، حجم خوراک موردنیاز برای تصفیه را افزایش میدهد و ورود اقلام ناسازگار میتواند مستقیماً بر ایمنی و عملکرد فناوری اثر بگذارد. برنامه محیط زیست سازمان ملل متحد (UNEP) نیز انتخاب فناوری را بخشی از یک نظام مدیریت جامع دانسته و ارزیابی مشخصات پسماند، ظرفیت، الزامات عملیاتی و شرایط محلی را پیشنیاز انتخاب میداند.
راهنمای [6]BAT/BEP کنوانسیون استکهلم، پسماند عفونی و تیز و برنده را بهطور مشخص در بخش پسماندهای پزشکی بررسی کرده و در زبالهسوزی، کنترل ورودی، شرایط احتراق، تصفیه گاز خروجی، مدیریت خاکستر و پساب را اجزای اصلی عملکرد زیستمحیطی میداند. بنابراین مقایسه پیرولیز و زبالهسوزی نباید تنها بر اساس دمای فرآیند یا ادعای کاهش حجم انجام شود، بلکه باید کل زنجیره [7]Feed–Process–Emission–Residue ارزیابی گردد.
در شرایط واقعی، پسماند عفونی میتواند ترکیبی از دستکش، گاز و منسوجات آلوده، ظروف و تجهیزات پلاستیکی، اقلام PVC، شیشه، فلز و مایعات باشد. ضعف تفکیک میتواند ورود باتری، ظروف تحت فشار، جیوه، مواد شیمیایی و حتی جریانهای خارج از دامنه فناوری را نیز موجب شود. این ناهمگنی یکی از تفاوتهای تعیینکننده در عملکرد پیرولیز و زبالهسوزی است.
2. روش مطالعه و مبنای ارزیابی
مبنای اصلی تحلیل در این مقاله مروری، فناوریهای تصفیه/امحای پسماندهای مراقبت سلامت UNEP، راهنمای BAT/BEP کنوانسیون استکهلم برای زبالهسوزها و پسماند پزشکی است..
معیارهای مقایسه شامل اصل فرآیند، تحمل ناهمگنی خوراک، حساسیت به رطوبت، نیاز به تفکیک و پیشتصفیه، کاهش حجم، تخریب مواد آلی آلوده، رفتار فلز و شیشه، اثر PVC و کلر، بازیابی انرژی، پیچیدگی بهرهبرداری، پسماند ثانویه و الزامات کنترل آلایندگی بوده است.
3. مبانی فنی دو فناوری
3-1. زبالهسوزی مدرن
زبالهسوزی یک فرآیند اکسیداسیون حرارتی است که طی آن بخش قابل احتراق پسماند در حضور اکسیژن به گازهای احتراق و باقیمانده معدنی تبدیل میشود. راهنمای کنوانسیون استکهلم زبالهسوزها را عموماً برای احتراق اکسیداتیو در محدوده دمایی بالا توصیف میکند و تاکید دارد که عملکرد کامل تاسیسات تنها به کوره محدود نیست و اجزایی مانند دریافت و ذخیره پسماند، احتراق/بازیابی انرژی، تصفیه گاز خروجی، مدیریت پسماند جامد و تصفیه پساب نیز باید دیده شوند.
در کاربرد پسماند پزشکی، طراحی دومرحلهای با محفظه احتراق ثانویه یا [8]Afterburner، کنترل دما و اکسیژن، زمان ماند مناسب گاز و یک Air Pollution Control System موثر، برای کنترل ذرات، گازهای اسیدی، فلزات و ترکیبات آلی اهمیت دارد. Rotary Kiln به دلیل انعطاف بیشتر در پذیرش خوراک ناهمگون و اختلاط بهتر، در جریانهای پیچیدهتر قابل بررسی است.
3-2. پیرولیز
پیرولیز تجزیه حرارتی مواد آلی در شرایط نبود یا کمبود شدید اکسیژن است. محصولات آن میتوانند شامل [9]Syngas، بخارات/روغن و [10]Char باشند. در راهنمای BAT/BEP، پیرولیز و گازیسازی بهعنوان فرآیندهای حرارتی جایگزین معرفی میشوند که با محدود کردن هوای اولیه، پسماند را به گاز فرآیندی تبدیل میکنند؛ با این حال، کاربرد این سامانهها نسبت به زبالهسوزی محدودتر گزارش شده و مشکلات عملیاتی در برخی نصبها مطرح شده است.
کمبود اکسیژن در راکتور اولیه به معنای حذف نیاز به کنترل آلایندگی نیست.گاز فرآیندی، [11]Tar، [13]VOC، [12]CO، ذرات، ترکیبات اسیدی و Char همچنان باید کنترل، اکسید یا تصفیه و سپس تعیین تکلیف شوند. همچنین ادعاهای تجاری مانند «Zero Emission» یا «بدون Dioxin» تنها در صورت وجود داده آزمون معتبر، [14]Mass Balance و نتایج پایش مستقل قابل ارزیابی هستند.
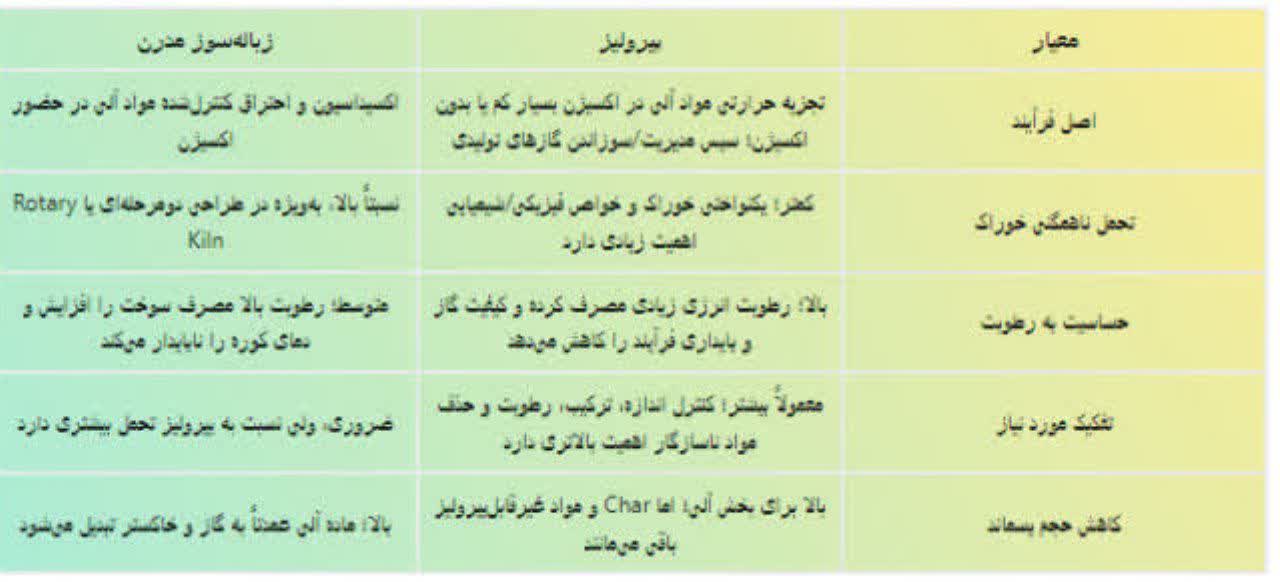
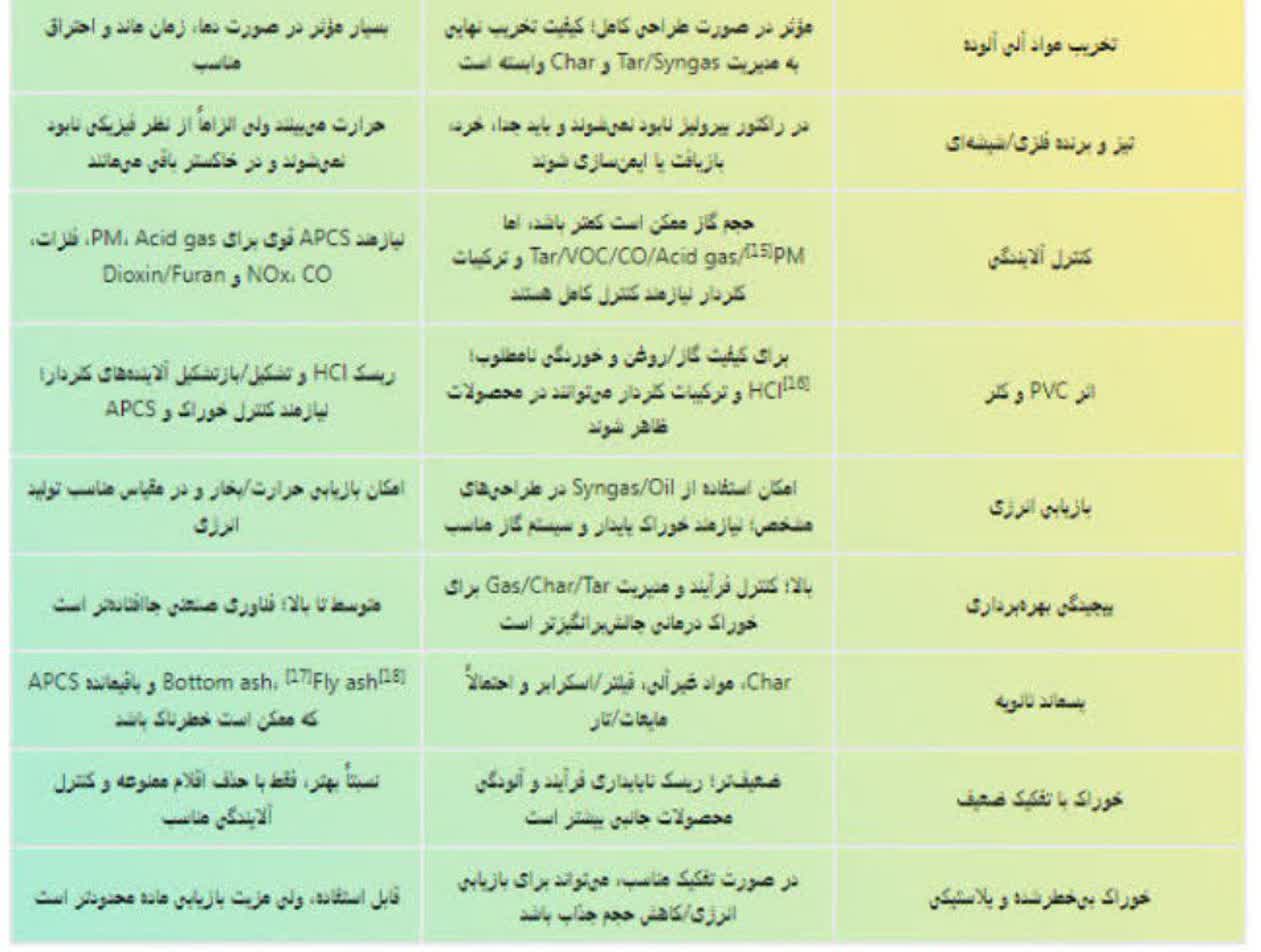
4. مقایسه مستقیم پیرولیز و زبالهسوز مدرن
5. پسماند تیز و برنده: تفاوت ضدعفونی با نابودی فیزیکی
در ارزیابی پسماندهای [19]Sharps باید بین غیرفعالشدن زیستی و نابودی فیزیکی تمایز قائل شد. سوزن، تیغ و قطعات فلزی در بسیاری از فرآیندهای حرارتی الزاماً از نظر فیزیکی ناپدید نمیشوند. در پیرولیز، فلز و شیشه وارد واکنش پیرولیز نمیشوند و در باقیمانده جامد باقی میمانند؛ بنابراین پس از فرآیند باید جدا، خرد، بازیافت یا به شیوه مناسب ایمنسازی شوند. در زبالهسوز نیز فلز و بخشی از شیشه در خاکستر باقی خواهند ماند.
از این رو، صرف اعلام «دمای بالا» برای اثبات مدیریت کامل پسماند تیز و برنده کافی نیست. طراحی سیستم باید نحوه تخلیه Ash/Char، جلوگیری از تماس اپراتور، ظروف مقاوم در برابر سوراخشدن، مسیر انتقال پسماند ثانویه و در صورت نیاز خردسازی یا ایمنسازی نهایی را نیز پوشش دهد.
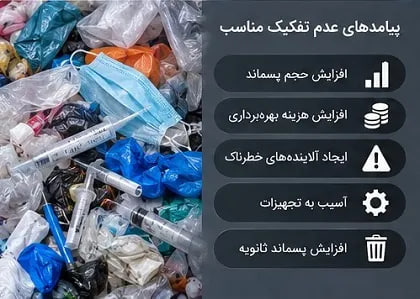
6. اثر ضعف تفکیک از مبدا بر دو فناوری
بر اساس گزارشهای مقایسهای ارسالی، تفکیک نامناسب تنها یک مشکل لجستیکی نیست، بلکه مستقیماً بر ایمنی، ظرفیت واقعی دستگاه، [20]OPEX، کیفیت احتراق/پیرولیز و مقدار آلایندهها اثر میگذارد. پیامدهای اصلی عبارتاند از:
• اختلاط پسماند عمومی با عفونی: افزایش غیرضروری حجم پسماند خطرناک، دفعات بارگیری، ظرفیت موردنیاز و هزینه درمان.
• ورود PVC و مواد کلردار: در پیرولیز افزایش HCl، خوردگی و آلودگی Gas/Oil/Char؛ در زبالهسوز افزایش HCl و بار اسکرابر و ریسک آلایندههای کلردار در شرایط نامناسب.
• ورود شیشه و فلز زیاد: در پیرولیز عدم تبدیل، افزایش باقیمانده و مشکلات مکانیکی؛ در زبالهسوز افزایش خاکستر و بار مکانیکی.
• پسماند بسیار مرطوب: در پیرولیز افزایش انرژی تبخیر و افت کیفیت Syngas؛ در زبالهسوز کاهش دما و افزایش مصرف سوخت کمکی.
• باتری و ظروف تحت فشار: خطر حرارتی، فشاری، انفجار یا آسیب تجهیزات در هر دو فناوری.
• جیوه و فلزات سنگین: انتقال آلاینده به گاز و پسماند ثانویه و افزایش بار سیستم تصفیه.
• مواد رادیواکتیو: خارج از دامنه پذیرش معمول هر دو فناوری و نیازمند مسیر مدیریتی اختصاصی.
• پسماند دارویی/سیتوتوکسیک نامشخص: نیازمند اثبات مناسببودن فناوری، شرایط ویژه یا مجوز مربوطه؛ نباید بدون ارزیابی وارد جریان عادی شود.
7. کنترل آلایندگی، دیوکسین و فوران
راهنمای کنوانسیون استکهلم، زبالهسوزها را از منابع بالقوه تشکیل و انتشار مواد مندرج در Annex C میداند و تاکید میکند که طراحی و بهرهبرداری صحیح باید بر اساس Best Available Techniques و Best Environmental Practices انجام شود. کنترل ورودی پسماند، بهینهسازی احتراق، تصفیه گاز خروجی و مدیریت ایمن Fly ash و سایر باقیماندهها اجزای اصلی این رویکرد هستند.
برای زبالهسوزهای طراحیشده و بهرهبرداریشده بر اساس BAT/BEP، راهنمای استکهلم سطح عملکردی PCDD/PCDF در گاز خروجی را حداکثر 0.1 ng I-TEQ/Nm³ در 11% O₂ ذکر میکند. این سطح عملکردی به معنی آن نیست که صرفاً رسیدن به یک دمای مشخص کافی است؛ بلکه نیازمند ترکیب اقدامات اولیه و ثانویه، از جمله احتراق کامل و سیستم تصفیه مناسب است.
در پیرولیز نیز نبود اکسیژن در راکتور اولیه به معنای صفرشدن آلایندگی نیست. Syngas و بخارات تولیدی میتوانند حاوی CO، VOC، Tar، گازهای اسیدی و ذرات باشند و معمولاً باید بهصورت کنترلشده سوزانده یا تصفیه شوند. وجود PVC و کلر میتواند HCl، خوردگی و آلودگی محصولات جانبی را تشدید کند.
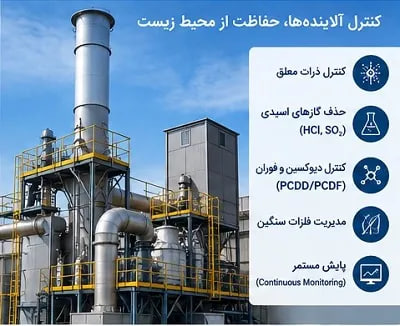
8 . مزایا و محدودیتهای زبالهسوز مدرن
8-1. مزایا
• تحمل بیشتر در برابر تغییرات ترکیب و اندازه خوراک نسبت به پیرولیز، مشروط به رعایت Feed Acceptance Criteria.
• قابلیت تخریب موثر مواد آلی عفونی و آلوده در شرایط احتراق کنترلشده.
• کاهش قابل توجه حجم و جرم بخش آلی پسماند.
• تجربه صنعتی گستردهتر در کنترل احتراق، پایش و تصفیه گاز خروجی.
• امکان استفاده از Rotary Kiln برای خوراکهای ناهمگونتر و پیچیدهتر.
8-2. محدودیتها
• در صورت احتراق ناکافی، دمای نامناسب یا کنترل آلودگی ضعیف، امکان انتشار PM، CO، اسیدهای هالوژنه، فلزات سنگین و Dioxin/Furan وجود دارد.
• خوراک مرطوب یا با ارزش حرارتی پایین میتواند مصرف سوخت کمکی را افزایش دهد.
• APCS، تجهیزات پایش، نسوز، [21]Burners و نگهداری تخصصی سرمایهبر و هزینهبر هستند.
• خاکستر و باقیمانده سیستم تصفیه گاز باید آنالیز و بهصورت ایمن مدیریت شوند.
• ورود باتری، ظروف تحت فشار، جیوه، مواد رادیواکتیو و مواد شیمیایی ناسازگار میتواند مخاطرات شدید ایجاد کند.
9. مزایا و محدودیتهای پیرولیز
9-1. مزایا
• تبدیل بخش آلی به Syngas، بخارات/روغن و Char و امکان بالقوه بازیابی انرژی در طراحی مناسب.
• ماهیت واکنش در راکتور اولیه به دلیل اکسیژن محدود با احتراق مستقیم متفاوت است و حجم گاز فرآیندی میتواند کمتر باشد.
• برای خوراک تفکیکشده، نسبتاً خشک، یکنواخت و پلاستیکمحور میتواند گزینه فناوری جذابی باشد.
• امکان طراحی فرآیند بستهتر برای کنترل جریان گاز و بازیابی انرژی وجود دارد.
9-2. محدودیتها
• حساسیت بیشتر به ترکیب، رطوبت، اندازه و یکنواختی خوراک.
• تولید CO، VOC، Tar و Char که خود نیازمند کنترل، اکسیداسیون/تصفیه و تعیین تکلیف هستند.
• وجود PVC و کلر میتواند موجب HCl، خوردگی و آلودگی Gas/Oil/Char شود.
• فلز و شیشه وارد واکنش پیرولیز نمیشوند و ممکن است سبب سایش، گرفتگی، مشکلات مکانیکی یا افزایش باقیمانده شوند.
• در خوراک عفونی مختلط و ضعیفتفکیک، کیفیت Syngas و محصولات جانبی متغیر و کنترل فرآیند دشوارتر میشود.
سناریوهای انتخاب فناوری
10-1 خوراک عفونی ناهمگون با تفکیک ضعیف
در این سناریو، گزارشهای مقایسهای ارسالی زبالهسوز مدرن دومرحلهای و در ترکیبهای پیچیدهتر Rotary Kiln مجهز به APCS قوی را از نظر تحمل تغییرات خوراک و تخریب نهایی مواد آلی، مقاومتر از پیرولیز میدانند. دلیل اصلی، انعطاف بیشتر فرآیند احتراق در برابر تغییرات Feed و امکان طراحی کوره برای مواد ناهمگونتر است. با این حال، این انتخاب تنها یک اقدام کاهش ریسک است و اصلاح تفکیک از مبدا همچنان الزامی است.
10-2.خوراک تفکیکشده، نسبتاً خشک و پلاستیکمحور
اگر پسماند از قبل بیخطر یا کنترلشده باشد، ترکیب و رطوبت آن پایدار باشد و بخش قابل توجهی از خوراک از مواد آلی/پلاستیکی قابل پیرولیز تشکیل شده باشد، پیرولیز میتواند از نظر کاهش حجم و بازیابی انرژی/گاز جذابتر شود. در این حالت نیز کیفیت Syngas، میزان Tar، مدیریت Char و حذف PVC و مواد ناسازگار باید جزو معیارهای پذیرش فناوری باشد.
11. چارچوب پیشنهادی برای ارزیابی قبل از خرید/انتخاب دستگاه
• انجام [22]Waste Characterization واقعی: ترکیب وزنی، درصد رطوبت، سهم پلاستیک، PVC، منسوجات، شیشه و فلز.
• تعریف Feed Acceptance Criteria و فهرست اقلام ممنوعه پیش از ورود به دستگاه.
• بررسی ظرفیت بر اساس مقدار واقعی پسماند خطرناک پس از تفکیک، نه کل پسماند تولیدی.
• ارزیابی Mass & Energy Balance برای هر فناوری و سناریوی واقعی خوراک.
• در پیرولیز: درخواست داده مستقل درباره Syngas composition، Tar، Char، HCl، CO/VOC و مسیر نهایی محصولات.
• در زبالهسوز: بررسی [23]Secondary Chamber، دما/زمان ماند، O₂/CO monitoring و طراحی کامل APCS.
• در هر دو فناوری: بررسی برنامه مدیریت پسماند ثانویه شامل Ash/Char و باقیمانده فیلتر/اسکرابر.
• درخواست نتایج Performance Test و [24]Stack Emission Monitoring از خوراک مشابه، نه صرفاً داده کاتالوگ.
• بررسی OPEX شامل سوخت، برق، مواد شیمیایی، فیلتر، قطعات مصرفی، نسوز، نیروی انسانی و دفع باقیماندهها.
• پیشبینی برنامه آموزش، PM، کالیبراسیون ابزار دقیق، پایش زیستمحیطی و مدیریت شرایط اضطراری.
بحث
مقایسه نشان میدهد که پاسخ به پرسش «پیرولیز بهتر است یا زبالهسوز؟» بدون مشخصات واقعی Feed از نظر مهندسی کافی نیست. فناوری باید بر اساس Waste Characterization و الزامات عملکردی انتخاب شود. پیرولیز در خوراک کنترلشده و نسبتاً یکنواخت میتواند مزیت بازیابی انرژی داشته باشد، اما نسبت به رطوبت، PVC و مواد غیرقابلپیرولیز حساستر است. زبالهسوز مدرن، بهخصوص طراحیهای دومرحلهای و Rotary Kiln، در خوراکهای ناهمگونتر انعطاف بیشتری دارد، ولی این مزیت با هزینه و پیچیدگی کنترل آلایندگی همراه است.
همچنین انتخاب بین این دو فناوری نباید به معنی نادیدهگرفتن سایر گزینههای امحای پسماند باشد. UNEP و WHO در چارچوب مدیریت پسماند مراکز درمانی و بهداشتی، فناوریهای غیرسوزاندنی مانند فرآیندهای بخار، مایکروویو و سامانههای حرارتی دیگر را نیز برای برخی جریانهای پسماند مطرح میکنند. بنابراین نتیجه این مقاله به مقایسه مستقیم پیرولیز و زبالهسوزی محدود است و یک رتبهبندی جامع بین همه فناوریهای موجود محسوب نمیشود.
نتیجه گیری
پیرولیز و زبالهسوزی هر دو فناوری حرارتی برای کاهش خطر و حجم بخش آلی پسماند هستند، اما ماهیت فرآیند و حساسیت عملیاتی متفاوتی دارند. پیرولیز از مزیت بالقوه تولید Syngas و بازیابی انرژی برخوردار است و برای خوراک تفکیکشده، نسبتاً خشک و یکنواخت میتواند قابل بررسی باشد؛ ولی کنترل Tar، Char، VOC/CO، ترکیبات کلردار و نوسان کیفیت محصولات جانبی از چالشهای اصلی آن است.
در شرایطی که پسماند عفونی و تیز و برنده ناهمگون بوده و کیفیت تفکیک از مبدا پایین است، مستندات مقایسهای ارسالی نشان میدهند که زبالهسوز مدرن دومرحلهای یا Rotary Kiln، همراه با محفظه احتراق ثانویه و APCS کامل، از نظر پایداری فرآیند و تحمل تغییرات Feed گزینه مقاومتری برای ارزیابی است. این نتیجه جایگزین تفکیک صحیح نمیشود؛ اصلاح Segregation، تعریف Feed Acceptance Criteria و جلوگیری از ورود مواد ممنوعه باید پیششرط هر دو فناوری باشد.
در رویکرد نوین (2026)، انتخاب یک دستگاه امحاء بهتنهایی کافی نیست. راهکار مناسب باید یک سیستم مدیریت یکپارچه شامل تفکیک، جمعآوری، نگهداری، کنترل خوراک، تصفیه، کنترل انتشار، مدیریت پسماند ثانویه، پایش عملکرد، نگهداری و آموزش اپراتورها باشد.
پاورقی
1 Modern Incineration: زبالهسوزی مدرن و کنترلشده.
2 Pyrolysis: پیرولیز؛ تجزیه حرارتی مواد در نبود یا کمبود شدید اکسیژن.
3 Rotary Kiln: کوره دوّار؛ نوعی کوره با قابلیت اختلاط و پذیرش خوراک ناهمگونتر.
4 Air Pollution Control System (APCS): سیستم کنترل آلودگی هوا و تصفیه گازهای خروجی.
5 Feed Acceptance Criteria: معیارهای پذیرش خوراک؛ حدود و شرایط مجاز برای ورود پسماند به سیستم.
6 BAT/BEP: Best Available Techniques / Best Environmental Practices؛ بهترین تکنیکهای در دسترس / بهترین رویههای زیستمحیطی.
7 Feed–Process–Emission–Residue: خوراک – فرآیند – انتشار – باقیمانده؛ زنجیره کامل ارزیابی عملکرد فناوری.
8 Afterburner: محفظه یا بخش پسسوز برای تکمیل احتراق گازهای خروجی.
9 Syngas: گاز سنتز؛ مخلوط گازی حاصل از فرآیندهای حرارتی مانند پیرولیز یا گازیسازی.
10 Char: باقیمانده جامد کربنی حاصل از پیرولیز.
11 Tar: قطران؛ مخلوط ترکیبات آلی سنگین و چسبناک موجود در بخارات یا گاز پیرولیز.
12 VOC: Volatile Organic Compounds؛ ترکیبات آلی فرّار.
13 CO: Carbon Monoxide؛ مونوکسید کربن.
14 Mass Balance: موازنه جرم؛ بررسی کمی جریان جرم ورودی، محصولات و باقیماندههای فرآیند.
15 PM: Particulate Matter؛ ذرات معلق.
16 HCl: Hydrogen Chloride؛ کلرید هیدروژن که در تماس با رطوبت، اسید هیدروکلریک ایجاد میکند.
17 Bottom ash: خاکستر کف؛ باقیمانده جامد سنگینتر در کف کوره.
18 Fly ash: خاکستر سبک یا پرواز که همراه جریان گاز حمل شده و در سیستم تصفیه جمعآوری میشود.
19 Sharps: پسماندهای تیز و برنده مانند سوزن، تیغ و قطعات شیشهای تیز.
20 OPEX: Operating Expenditure؛ هزینههای جاری و بهرهبرداری سیستم.
21 Burners: مشعلها؛ تجهیزات تامین و کنترل احتراق سوخت کمکی.
22 Waste Characterization: مشخصهیابی پسماند؛ تعیین ترکیب، رطوبت، ارزش حرارتی و سایر ویژگیهای خوراک.
23 Secondary Chamber: محفظه احتراق ثانویه برای تکمیل اکسیداسیون گازهای حاصل از محفظه اولیه.
24 Stack Emission Monitoring: پایش انتشار از دودکش؛ اندازهگیری آلایندههای گاز خروجی.
منابع
1)United Nations Environment Programme )UNEP(. Compendium of Technologies for Treatment/Destruction of Healthcare Waste. International Environmental Technology Centre, 2012.
2)Stockholm Convention. Guidelines on Best Available Techniques and Guidance on Best Environmental Practices – Section V.A: Waste Incinerators; Medical Waste. December 2006.
3)World Health Organization )WHO(. Overview of technologies for the treatment of infectious and sharp waste from health care facilities. Geneva: WHO; 2019.
4)World Health Organization )WHO(. Health-care waste. Fact sheet; updated 24 October 2024
5)European Commission, Joint Research Centre. Best Available Techniques )BAT( Reference Document for Waste Incineration )WI BREF(. 2019;.
دکتر ستاره صفری